
瓜米石作为建筑骨料体系中用量稳定的中小粒径原料,长期被用于混凝土、干混砂浆、沥青混合料以及各类预制构件。随着天然砂资源收紧、环保监管趋严,把瓜米石进一步加工成0–5mm机制砂,成为不少砂石企业和搅拌站延伸产品线、提升附加值的选择。但真正投产之后,很多人会发现一个共同问题:产量上得去,质量稳不住。石粉忽高忽低、针片状颗粒偏多、级配出现断档、成品含泥含粉波动,客户验收时反复挑毛病,价格上不去,退货和返工却不断。这些痛点到底从哪里来,又该怎么破?核心答案指向同一个环节——破碎方式的选择,特别是对辊破碎机所代表的静压挤压破碎路线。
一、瓜米石加工0–5mm机制砂的典型痛点
第一类痛点是石粉失控。0–5mm本身就是细粒径区间,任何以高速冲击为主的破碎方式,都会在打击瞬间产生大量细粉。这些细粉一部分进入成品,造成石粉含量超标;另一部分随除尘系统排走,既浪费原料又增加环保负担。石粉含量偏高的机制砂用于混凝土时,会明显抬高用水量和外加剂掺量,影响强度稳定性和施工性能。
第二类痛点是针片状颗粒过多。针片状颗粒的存在,会降低骨料堆积密实度,增加空隙率,直接反映在混凝土的流动性、泵送性和强度上。对于沥青混合料,针片状偏多还会削弱骨架嵌挤作用。传统锤式、反击式破碎依靠冲击和剪切,物料受力方向杂乱,出料形状难以稳定控制,针片状比例往往偏高。
第三类痛点是级配波动与过粉碎并存。既要保证细颗粒比例,又不希望过度粉碎,这是0–5mm加工中最难平衡的地方。过粉碎会带来两个后果:一是有效粒形被破坏,二是石粉量进一步上升。级配一旦出现中间粒径断档,成品就很难满足高性能混凝土对连续级配的要求。
第四类痛点是运行层面的问题,包括粉尘大、噪音高、易损件消耗快、单位电耗偏高,以及成品含水率和含粉量不稳定导致的仓储与运输难题。这些问题叠加起来,最终体现为产品质量不稳定、综合成本居高不下。
二、冲击式破碎为什么难以兼顾产量与粒形
以冲击、打击为主导的破碎设备,工作原理决定了它靠动能击碎物料。物料在破碎腔内被高速旋转的锤头或板锤打击,同时与衬板和彼此之间发生碰撞。这种方式的优点是一次破碎比大、结构相对简单,但代价是细粉生成量高、粒形随机性强、过粉碎难以抑制。
物料被多次随机打击后,颗粒内部产生大量不规则裂纹,边缘出现尖锐棱角,针片状和条状颗粒随即增多。为控制成品粒度,往往需要加大筛分负荷和回料循环,结果是系统内细粉越磨越多,能耗和磨损同步上升。对于瓜米石这类中等粒径原料,如果只追求把粒径降下来,而不控制“怎么降”,就很难在石粉与针片状两项指标上同时达标。
三、对辊破碎机静压挤压破碎的价值所在
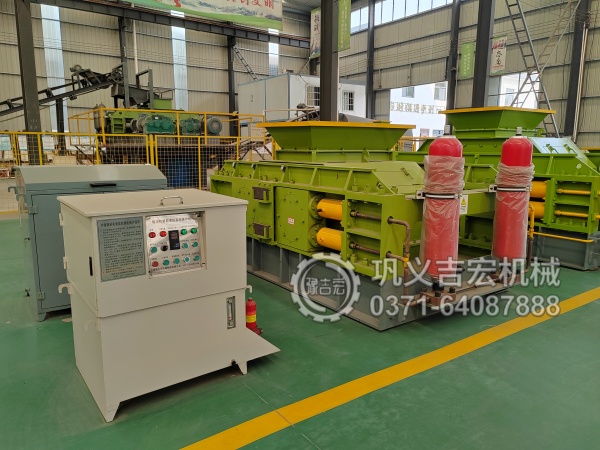
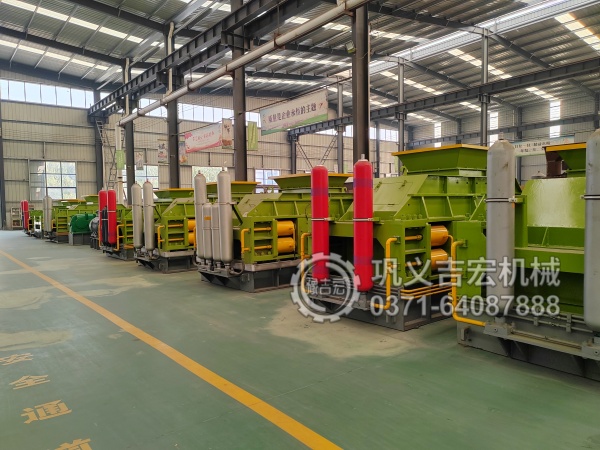
对辊破碎机采用两个相向旋转的辊体,对物料施加持续的静压挤压,物料在两辊之间被压碎、劈裂而细化。与高速冲击相比,静压挤压是一种“低速、高压力、少撞击”的破碎方式,由此带来一系列针对前述痛点的改善。
首先是粒形改善。物料在挤压过程中主要承受压应力,沿内部层理和薄弱面开裂,形成的颗粒趋向于多面体或方状,棱角相对规整,针片状比例明显下降。对于要求粒形圆润、棱角适中的机制砂而言,这一特性直接对应了成品品质。
其次是石粉可控。挤压破碎的过粉碎倾向低于冲击破碎,细粉不是靠“打碎”产生,而是通过辊缝间隙和压力参数的合理设置来调节。也就是说,石粉含量从听天由命的“结果”,变成了可主动设定的“参数”。企业可以根据下游用途,在成品细度和粉含量之间找到合适区间。
再次是能量与磨损优化。静压挤压属于低速运转,物料与工作面的相对运动速度低,易损件磨损更平缓,噪音与粉尘的产生量也随之下降。单位电耗、备件更换周期和车间环境,都比冲击路线更容易控制。
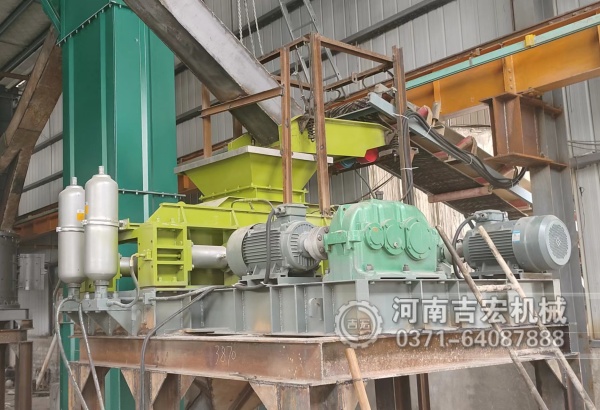
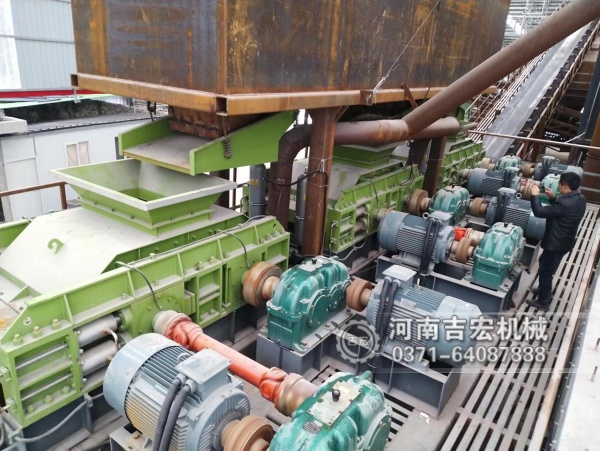
需要说明的是,对辊破碎机静压挤压的价值,不在于“一步成型”,而在于配合合理的破碎段数。对于瓜米石加工0–5mm机制砂,通常的建议是先由粗碎或中碎完成大块物料的开路,再进入对辊破碎机做细碎和整形,最后通过筛分分级,把合格粒径送入选粉或整形环节,超粒径物料回辊再破。这样的流程既能保证产量,又能把粒形和石粉稳定在可控范围内。
四、严控石粉与针片状的关键控制点
设备选对之后,真正决定成品稳定性的往往是一系列工艺细节。
辊缝间隙的设定是首要环节。辊缝直接决定出料粒径区间,也影响挤压程度的深浅。辊缝过小,物料被反复挤压,石粉会快速增加;辊缝过大,细颗粒比例不足,级配容易断档。因此需要结合原料的瓜米石粒径、硬度、含水率,反复试验后锁定稳定区间,并在生产过程中保持辊面平行度,避免局部间隙偏大造成粒度不均。
辊面形式与材质同样关键。不同齿形、辊面结构对应不同的剪切与挤压强度,合理的辊面能提升咬料能力,减少打滑和重复碾压,从而降低针片状与过粉碎。选用耐磨材质并定期检测辊面磨损情况,可以避免因磨损不均导致的成品波动。
进料均匀性是容易被忽视的环节。进料忽多忽少、物料在辊面分布不均,会造成一侧过载、一侧空转,既伤设备又乱粒度。配置稳定的给料装置、保持料层厚度均匀,是稳定质量的基础。
筛分与回料闭环决定精度。合格粒径尽快筛出,避免在系统内被反复碾压,是控制石粉和粒形最直接的手段。筛网选择要匹配目标级配,振动参数要与产量相匹配,否则筛分效率不足会让细粉在系统中持续累积。
此外,含水率与粉尘治理需要同步考虑。原料含水率偏高会造成堵辊和筛网糊堵,偏低则粉尘飞扬。通过适当的预处理和封闭式输送、配套除尘,既能改善作业环境,也能减少粉料流失,稳定成品含粉水平。
五、从痛点出发配置工艺的思路
把瓜米石加工成合格的0–5mm机制砂,本质上是一项系统工程。设备选型要围绕“以挤压替代冲击”的思路,把对辊破碎机放在细碎整形的位置;工艺设计要围绕“早筛分、少循环、稳辊缝”的原则,减少无效碾压;运行管理要围绕粒形、石粉、级配三项核心指标建立检测和反馈机制,用数据指导参数调整,而不是靠经验拍板。
对砂石企业来说,质量稳定带来的收益远不止卖价本身。石粉可控意味着混凝土客户和外加剂用量更稳,针片状受控意味着沥青和预制构件客户更愿意长期采购,级配连续意味着成品在高端应用场景中的适配性更强。当这些指标不再依赖运气,瓜米石加工0–5mm机制砂就从一道难题,变成了可以稳定输出的产品线。
真正的破局点不在设备清单有多长,而在于是否选对了破碎作用力的方式。静压挤压破碎把破碎从“随机打击”转向“可控挤压”,让石粉和针片状从不可控变量变成可管理参数。围绕这个核心思路去配置产线、打磨工艺、稳定操作,瓜米石加工0–5mm机制砂的痛点才能被系统性化解。

